Precisa das especificações completas?
Faça o download do nosso Catálogo de Produtos 2025 para obter desenhos detalhados e parâmetros técnicos de todos os componentes do quadro elétrico.
Obter catálogo
Faça o download do nosso Catálogo de Produtos 2025 para obter desenhos detalhados e parâmetros técnicos de todos os componentes do quadro elétrico.
Obter catálogo Faça o download do nosso Catálogo de Produtos 2025 para obter desenhos detalhados e parâmetros técnicos de todos os componentes do quadro elétrico.
Obter catálogo
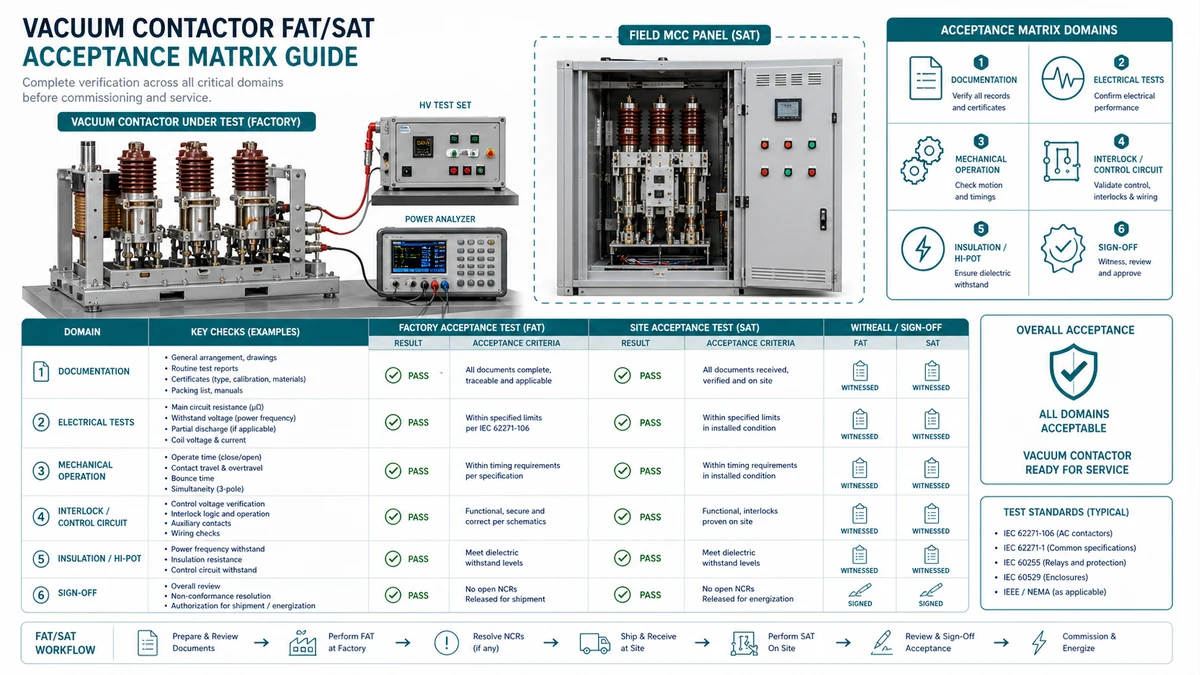
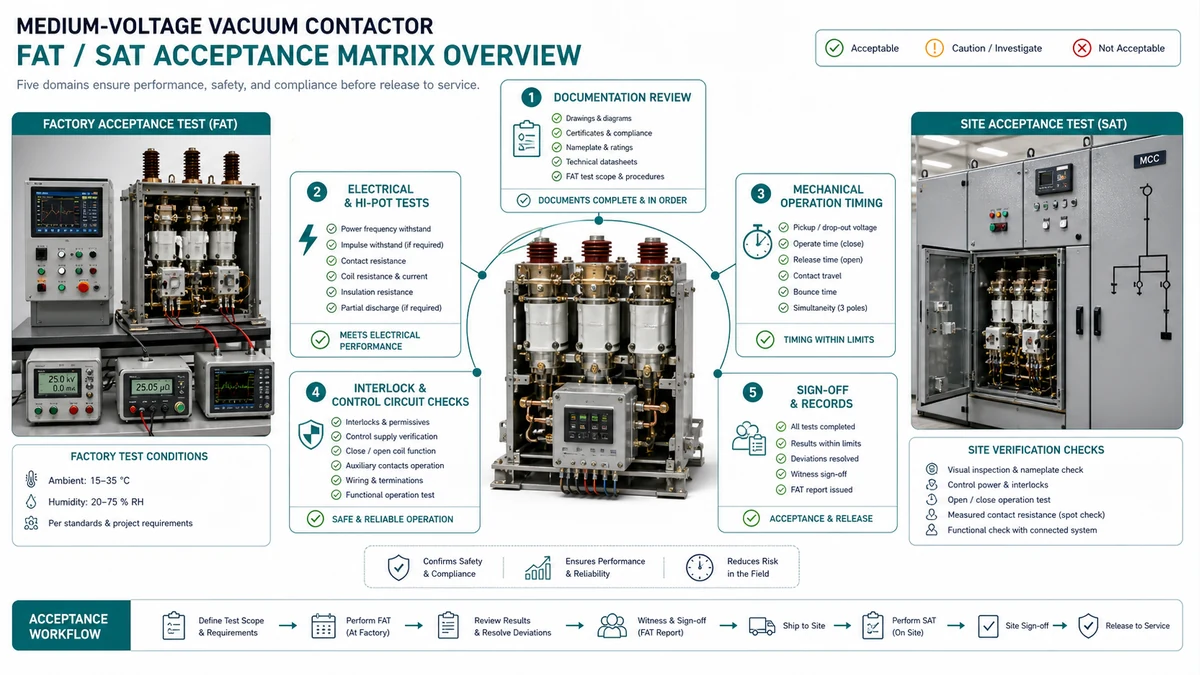
Uma matriz de aceitação FAT/SAT para contatores a vácuo é um documento estruturado, linha por linha, que registra todas as atividades de verificação realizadas em um contator a vácuo — primeiro nas instalações do fabricante (Teste de Aceitação de Fábrica) e, em seguida, no local de instalação (Teste de Aceitação no Local) — juntamente com o limite específico de aprovação/reprovação, a parte responsável e a assinatura de aprovação autorizada para cada item.
Este guia aborda o que a matriz deve incluir, como avaliar as propostas dos fornecedores e quais são os requisitos de um pacote completo de transferência de responsabilidades — desde as especificações de compra até a aprovação final.
| Sintoma | Primeiro teste | Causa raiz provável | Próxima ação |
|---|---|---|---|
| Resistência de isolamento inferior a 100 Mohm no teste FAT | Repita o teste após 30 minutos de secagem a 40 °C | Entrada de umidade ou interruptor contaminado | Verifique as vedações das glândulas e a integridade do invólucro; substitua o interruptor se o IR não se recuperar |
| Pico de corrente de fuga no teste de alta tensão | Reduza a tensão; reaplique lentamente | Interruptor a vácuo rachado ou distância de fuga inadequada | Substitua o interruptor; não repita o teste sem resolver a causa raiz |
| Um polo de resistência de contato 2 a 5 vezes maior do que os demais | Verifique a força da mola de contato com um calibrador de aceitação/rejeição | Desgaste irregular por contato, desalinhamento ou superfície contaminada | Desmontar, inspecionar as superfícies de contato e testar novamente |
| O contator não fecha na tensão nominal da bobina de 85% | Meça a tensão nos terminais da bobina, e não na alimentação do painel | Cabo de controle com seção inadequada, causando queda de tensão | Substitua o cabo de controle por um com a seção transversal especificada; meça novamente |
| Assimetria no tempo de operação entre os pólos > 3 ms | Verifique o alinhamento do mecanismo com as ferramentas do fabricante | Encravamento mecânico ou pivô desgastado | Realinhar o mecanismo; testar novamente a sincronização |
| Novo sinal sonoro após interrupção na carga na SAT | Teste de alta tensão de integridade do vácuo entre contatos abertos | Vácuo prejudicado no interruptor | Substitua o interruptor; não religue a energia |
| Temperatura do terminal da fase B: 20+ °C acima da fase A e da fase C | Micro-ohmímetro na terminação da fase B | Conexão com torque insuficiente ou refeita incorretamente | Reaplique o torque de acordo com as especificações; repita a varredura termográfica após 30 minutos de funcionamento |
Em sua forma mais precisa, a matriz de aceitação é um registro tabular estruturado em quatro colunas: o item específico do teste ou do documento, o critério de aceitação derivado da norma IEC 62271-106 ou ANSI/IEEE C37.66 ou da especificação do projeto, o resultado real medido (não uma caixa de seleção) e uma assinatura datada do inspetor ou do engenheiro de comissionamento.
A falta de documentação é o motivo mais comum para o atraso ou a invalidação das sessões FAT. A tabela abaixo indica, para cada documento exigido, quem é o responsável por ele, em que etapa ele deve estar disponível e qual é a consequência de sua ausência.
| Documento | Proprietário | Obrigatório em | Risco em caso de extravio |
|---|---|---|---|
| Desenhos de linha única e esquemáticos aprovados | Fornecedor | Início do FAT | Não é possível verificar se a fiação está de acordo com a intenção do projeto |
| Ficha técnica do contator a vácuo (tensão nominal, corrente, BIL, classe de resistência) | Fornecedor | Início do FAT | Não há valor de referência para os limites dos testes elétricos |
| Lista de materiais com números de peça e revisão | Fornecedor | Início do FAT | Não é possível confirmar se os componentes corretos foram instalados |
| Certificados de ensaio de tipo (IEC 62271-106 ou equivalente) | Fornecedor | Início do FAT | Não há evidências de que a aula de design tenha sido validada |
| Certificados de calibração para todos os instrumentos de teste | Comprador / Laboratório de Testes | Início do FAT | Os resultados dos testes são inadmissíveis sem uma calibração rastreável |
| Procedimento de teste de fábrica com limites de aceitação | Fornecedor | Início do FAT | Não há critérios acordados para aprovação/reprovação; é provável que surjam controvérsias |
| Estudo de coordenação de isolamento | Comprador / Engenheiro | Início do FAT | Não é possível confirmar se as opções de BIL e de espaço livre são adequadas para o local |
| Especificações do local / anexo técnico da ordem de compra | Comprador | Início do FAT | O fornecedor pode realizar testes de acordo com uma norma genérica, e não com os requisitos do projeto |
| Especificações de embalagem e envio | Fornecedor | Fim do FAT | É necessário verificar se o contator resiste ao transporte antes do SAT |
| Dados do levantamento do local (altitude, temperatura ambiente, umidade, nível de poluição) | Comprador | Início do SAT | Não é possível aplicar fatores de redução de potência nem confirmar a classe de instalação |
| Manual de instalação e colocação em funcionamento | Fornecedor | Início do SAT | Não há referência aos valores de torque, folgas ou verificações de intertravamento |
| Registro de inspeção de transporte e armazenamento | Comprador / Logística | Início do SAT | Não há indícios de alterações no estado de saúde entre o FAT e a chegada ao local |
| Desenhos de conformidade com a obra (revisão pós-FAT) | Fornecedor | Início do SAT | As verificações da fiação do SAT se baseiam nos desenhos anteriores ao FAT, e não no hardware real |
| Relatório final do FAT | Comprador + Fornecedor | Início do SAT | O SAT não pode ser iniciado em equipamentos sem um registro de FAT validado |
Cada medição realizada durante o FAT passa a ser um ponto de referência para comparação com o SAT e para parâmetros de referência de manutenção futura.
Resistência dielétrica Hi-Pot
| Tensão nominal (kV) | Nível de Hi-Pot CA (kV rms, 1 min) | Nível de alta tensão CC (kV) |
|---|---|---|
| <= 3,6 | 10 | 14 |
| 7.2 | 20 | 28 |
| 12 | 28 | 40 |
| 17.5 | 38 | 54 |
Teste de integridade do vácuo
| Capacidade nominal do contator | Resistência de contato aceitável típica |
|---|---|
| Até 400 A | <= 100 micro-ohms por polo |
| 400 A – 800 A | <= 60 micro-ohms por polo |
| > 800 A | De acordo com a ficha técnica do fabricante |
| Parâmetro | Intervalo aceitável típico |
|---|---|
| Distância entre contatos (classe de 12 kV) | 8 a 12 mm por poste |
| Limpeza de contato | 2 a 4 mm por poste |
| Variação da diferença entre os pólos | <= 1 mm |
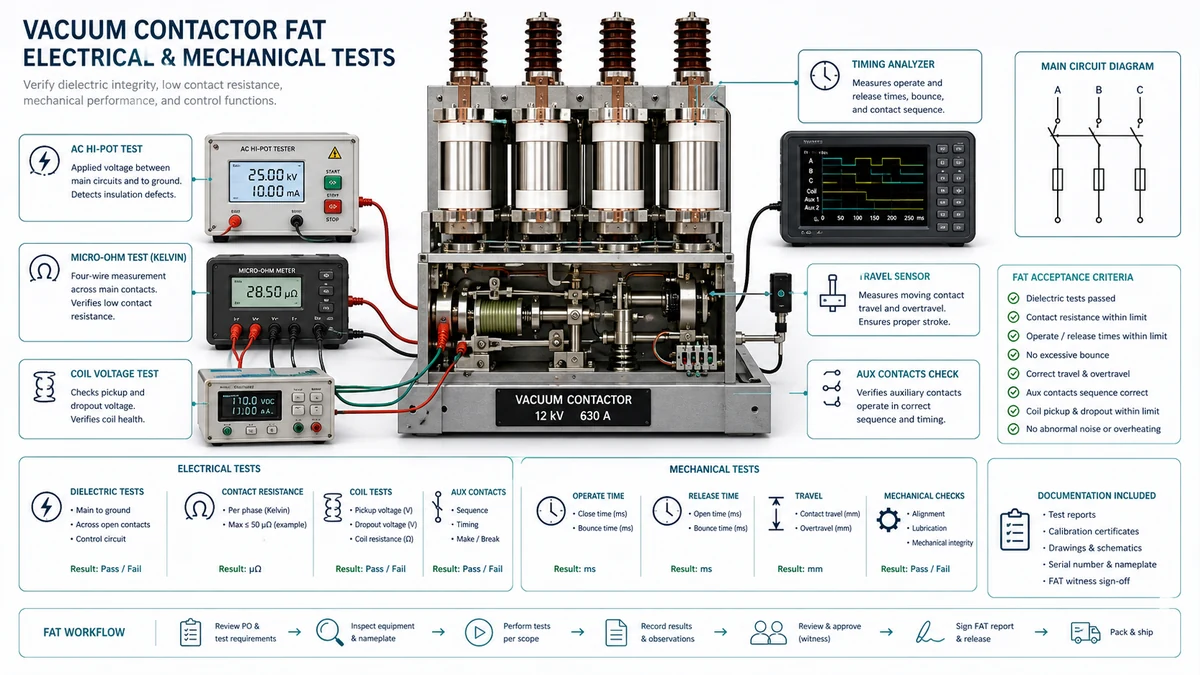
| Teste | Referência padrão | Critério de aprovação | Ação em caso de falha |
|---|---|---|---|
| Resistência dielétrica em ensaio de alta tensão | IEC 62271-106 | Sem falha; vazamento < limite | Substitua o disjuntor; verifique o isolamento |
| Integridade do vácuo | IEC 62271-106 / especificações do fabricante | Sem falha na separação; pressão < 10⁻³ Pa | Substitua o interruptor antes do envio |
| Resistência de contato | IEC 62271-1 | Dentro do limite; postes a uma distância de 10% uns dos outros | Inspecione os contatos; verifique a força da mola |
| Resistência do isolamento | IEC 60060-1 | >= 1.000 Mohm a 1 kV | Verifique se há umidade ou contaminação |
| Tensão de ativação/desativação da bobina | Especificações do fabricante | Fechamento em 85%; abertura em <= 75% (classificação) | Ajustar ou substituir o conjunto da bobina |
| Ciclismo de resistência mecânica | IEC 62271-106 | Nenhuma falha em 50 a 100 ciclos | Identificar o ponto de ligação; repetir o teste |
| Tempo de operação | Especificações do fabricante | Dentro de +/-15% da linha de base; assimetria polar <= 3 ms | Mecanismo de realinhamento |
| Limpeza de contato e folga | Especificações do fabricante | Dentro da tolerância dimensional | Ajustar o mecanismo; medir novamente |
| Instrumento / Fonte | Objetivo | Referência de aceitação |
|---|---|---|
| Microohmímetro de corrente contínua (injeção ≥ 100 A) | Medição da resistência de contato | Ficha técnica do fabricante; IEC 62271-1 |
| Megômetro de 1 kV / 2,5 kV | Resistência do isolamento | IEC 60060-1; especificação do projeto |
| Conjunto de teste de alta tensão CA (calibrado) | Resistência dielétrica | Tabelas de tensão da norma IEC 62271-106 |
| Analisador de sincronização de contato | Medição do tempo de fechamento e abertura | Especificação do fabricante: +/-15% da linha de base do FAT |
| Chave de torque calibrada | Torque de conexão dos terminais e barramentos | Manual de instalação do fabricante |
| Calibre de folga / ferramentas de verificação “passa/não passa” do fabricante | Folga de contato e limpeza | Especificações dimensionais do fabricante |
| Termômetro infravermelho / câmera térmica | Aumento da temperatura de terminação durante o SAT com carga | IEC 60529 / limites térmicos do projeto |
| Analisador de qualidade de energia ou osciloscópio | Captura da corrente de irrupção na primeira ativação da carga | Estudo de coordenação da proteção do projeto |
| Conjunto de teste de relés | Injeção de disparo de proteção de ponta a ponta | Cronograma de configurações do relé do projeto |
| Manual de instalação e comissionamento do fabricante original (OEM) | Valores de torque, folgas, sequências de intertravamento | Documento do fabricante |
| Especificação do projeto / anexo técnico da ordem de compra | Limites de aceitação específicos para cada local | Documento emitido pelo comprador |
| IEC 62271-106 | Níveis e procedimentos do teste FAT/SAT | IEC (edição atual) |
| ANSI/IEEE C37.66 | Requisitos para contatores a vácuo (projetos na América do Norte) | IEEE (edição atual) |
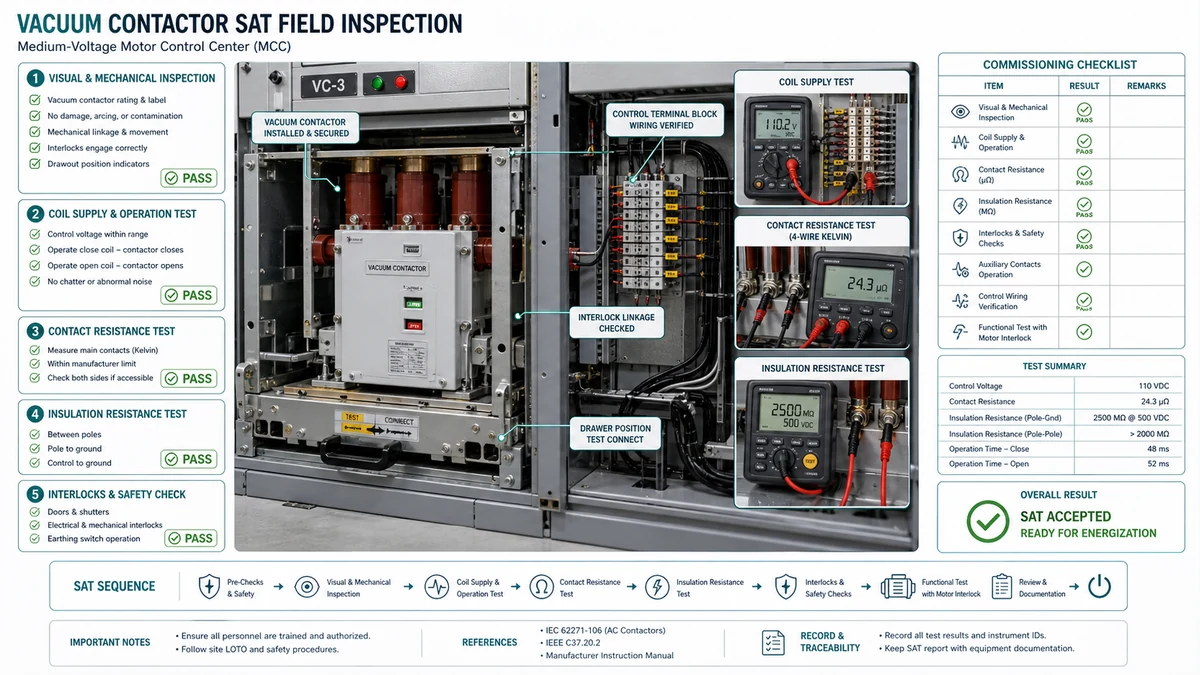
O SAT confirma que um contator a vácuo funciona corretamente em seu ambiente real de instalação, validando a integração: cabeamento, níveis de tensão de controle, coordenação da proteção a montante, comportamento térmico do gabinete e características específicas da carga.
Etapa 1 — Verificações pré-energização (desenergizado, bloqueado)
Etapa 2 — Verificação da alimentação de controle e da funcionalidade
Avalie a proposta de cada fornecedor com base nos critérios abaixo. Atribua pontos somente quando forem anexadas evidências verificáveis — registros de testes, certificados de calibração, folhas de aprovação.
| Categoria de avaliação | Pontuação máxima | O que garante nota máxima | Déficit comum |
|---|---|---|---|
| Testes dielétricos e de isolamento | 20 | Teste de alta tensão na tensão nominal mais impulso BIL, registros dos números de série individuais, limites de aprovação/reprovação especificados | O teste de alta tensão foi realizado apenas em uma amostra do lote; não há registro por unidade |
| Medição da folga de contato e do deslocamento | 15 | Folga medida com medidor calibrado, curva de deslocamento traçada, limites mínimo e máximo conforme as especificações | A diferença foi declarada como “dentro da tolerância”, sem resultado numérico |
| Verificação da integridade do vácuo | 15 | Teste de resistência à alta tensão ou à frequência industrial em contatos abertos, conforme a norma IEC 62271-106; resultado registrado por unidade | A integridade do vácuo foi presumida com base no código de data de fábrica; não foi realizado nenhum teste |
| Tensão de acionamento/desacionamento da bobina | 10 | Testado com tensão de controle nominal de 85% e 110% à temperatura ambiente real do local | Testado apenas na tensão nominal em laboratório climatizado |
| Amostra de resistência mecânica | 10 | Contagem de ciclos documentada com o limite mínimo especificado; força da mola verificada após o teste | Dados de resistência provenientes exclusivamente do relatório de teste de tipo; não do lote de produção |
| Registro das condições ambientais | 10 | Temperatura ambiente, umidade, altitude e vibração registradas no momento de cada teste SAT | Os formulários do SAT não possuem campos para dados ambientais |
| Rastreabilidade da calibração | 10 | Todos os instrumentos são rastreáveis a um padrão nacional; as datas de validade da calibração constam nos certificados | As etiquetas de calibração estão presentes, mas as datas de validade não foram comparadas com a data do teste |
| Integralidade da cadeia de aprovação | 10 | Assinaturas do fabricante, do inspetor independente e do representante do cliente em cada registro de teste | Termo de aprovação do cliente em branco ou obtido após a energização |
| Tratamento de não conformidades | 5 | Resultados fora da tolerância documentados com a respectiva disposição: retrabalho, novo teste ou aceitação com desvio | Eventos NC ausentes do registro (estatisticamente improvável para grandes ordens) |
| Controle de revisões e alterações | 5 | Número da versão da matriz, histórico de revisões e aplicabilidade à ordem de compra específica mencionada | Modelo genérico sem identificação específica do projeto |
| Total | 110 |
Interpretação:
– 95-110 pontos: A matriz está substancialmente completa. Prossiga com a contratação, com pequenos pedidos de esclarecimento.
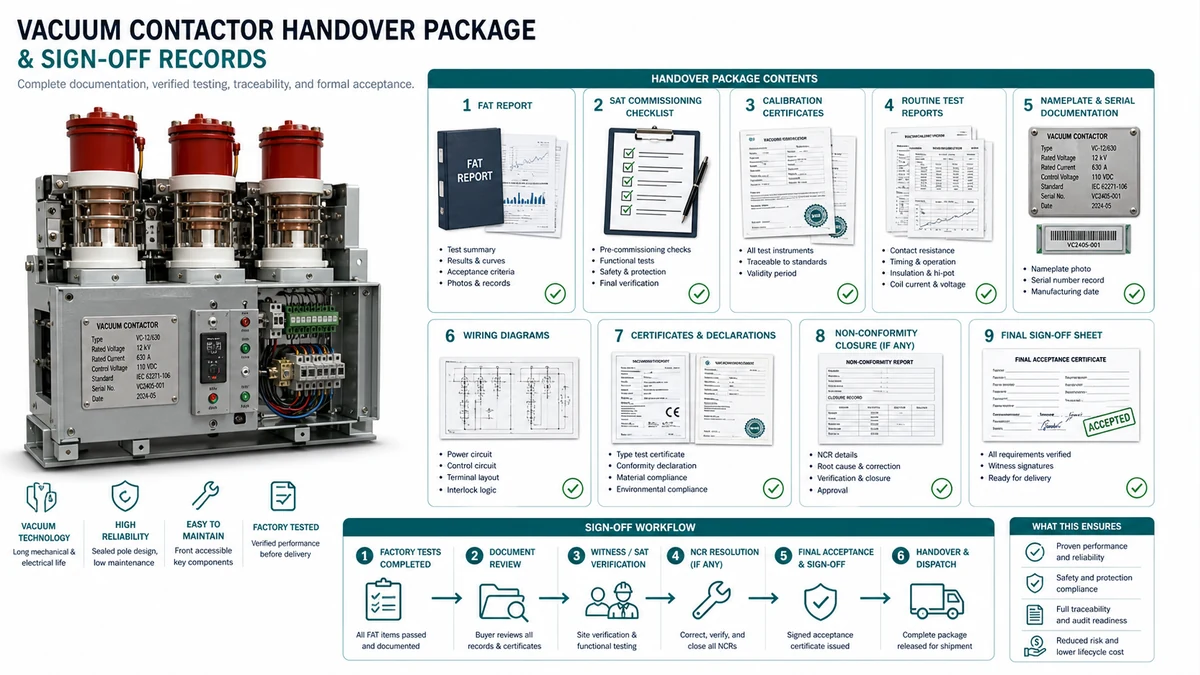
A aceitação final transforma um contator testado em um ativo comissionado. Sem um protocolo de aprovação definido, os dados de teste perdem seu valor de rastreabilidade.
| Nível de testemunha | Definição | Função típica |
|---|---|---|
| W — Testemunha | Ponto de espera; o trabalho é suspenso até que a testemunha autorizada assine | Engenheiro do proprietário, inspetor independente |
| R — Revisão | Registro analisado e aprovado antes da próxima etapa | Gerente de engenharia, líder de controle de qualidade |
| I — Informações | Cópia arquivada; não é necessária nenhuma retenção | Equipe de colocação em operação da instalação |
| Documento | Conteúdo obrigatório | Autoridade para aprovação |
|---|---|---|
| Relatório do teste FAT | Todos os resultados dos testes de fábrica, certificados de calibração de instrumentos e registro NCR com disposições | Engenheiro de controle de qualidade do fabricante + engenheiro testemunha |
| Registro de colocação em operação do SAT | Resultados dos testes no local mapeados em relação à linha de base do FAT e aos diagramas de fiação conforme instalados | Coordenador de comissionamento da obra + engenheiro do proprietário |
| Registro de relatórios de não conformidade | Cada desvio identificado, medida corretiva adotada, resultado do novo teste, assinatura de encerramento | Gerente de Controle de Qualidade |
| Registro de calibração de instrumentos | Referência do certificado, data de validade e norma de rastreabilidade para cada instrumento utilizado | Supervisor de testes |
| Registro de referência da resistência de isolamento | Valores de resistência de isolação (IR) fase a fase e fase a terra no momento da transferência, para análise de tendências em futuras manutenções | Coordenador de comissionamento |
| Registro de referência da resistência de contato | Valores de resistência por fase no momento da transferência | Coordenador de comissionamento |
| Registro do tempo de operação | Medições dos horários de fechamento e abertura no momento da troca de turno | Coordenador de comissionamento |
| Conjunto de desenhos de obra concluída | Esquema final de controle em linha única, lista de terminais | Líder de engenharia |
| Formulário de ativação da garantia | Números de série, data do teste de fábrica, data de conclusão do SAT, início do período de garantia | Gerente de contratos do proprietário |
Utilize esta lista de verificação antes de emitir uma ordem de compra ou convidar um fornecedor a apresentar uma proposta.
Use essas referências do XBRELE para conectar a decisão de campo ao fluxo de trabalho correto de produto, teste e aquisição: Página do produto XBRELE, Linha de disjuntores a vácuo XBRELE, Guia de classificações VCB, Lista de verificação de aceitação do VCB FAT/SAT, linha de contatores a vácuo XBRELE.
Para o contexto do método externo, compare o procedimento do local com o método público Página de padrões IEEE C37.09 e, em seguida, aplicar o manual exato do OEM e a especificação do projeto para o equipamento fornecido.
Exemplo de campo: durante uma inspeção de serviço, uma fase mediu fora de sua linha de base de comissionamento, enquanto as outras duas fases permaneceram estáveis. A equipe repetiu a medição com cabos verificados, verificou o tempo e o deslocamento do contato e usou a divergência medida para separar um problema de pressão de contato de um problema genérico de limpeza de superfície.
O FAT (Teste de Aceitação em Fábrica) verifica se o contator atende aos requisitos de projeto e fabricação antes de sair das instalações do fornecedor. O SAT (Teste de Aceitação no Local) verifica se a mesma unidade chegou sem danos, foi instalada corretamente e funciona dentro das tolerâncias nas condições reais do local — tensão de alimentação, temperatura ambiente, altitude e carga conectada.
A norma IEC 62271-106 é a principal norma para contatores de corrente alternada para tensões superiores a 1 kV. Ela define os requisitos de ensaios de rotina (realizados em cada unidade), os requisitos de ensaios de tipo (realizados em uma amostra de projeto) e os níveis de ensaio para resistência dielétrica, integridade do vácuo e resistência mecânica.
O método padrão de teste em campo consiste em um ensaio de resistência à frequência da rede elétrica aplicado entre os contatos abertos de cada interruptor. Se a distância entre os contatos suportar a tensão especificada sem que ocorra ruptura, o vácuo é adequado.
Para contatores com capacidade nominal de até 400 A, um valor típico aceitável é <= 100 microohms por polo, medido com um microohmímetro de corrente contínua injetando pelo menos 100 A. Para classificações de 400 A a 800 A, <= 60 microohms por polo é um limite comum.
Não. FAT e SAT se referem a categorias de risco diferentes.
Conserve os registros durante toda a vida útil do equipamento, acrescida do período exigido pelas normas aplicáveis. Para painéis de média tensão, um período mínimo de 10 anos é uma exigência comum, mas algumas jurisdições e setores (serviços públicos, nuclear, petroquímico) exigem períodos de retenção mais longos.
Encare isso como uma questão relacionada ao sistema de qualidade, e não como um resultado positivo. Um registro de zero não-conformidades em mais de 10 unidades é estatisticamente improvável, caso a matriz tenha sido aplicada com rigor.